

这两年跑豆制品厂,笔者发现一个细节:不少厂子在添置豆腐皮机时,注意力全压在前段磨浆、煮浆和浇注上,等产线真正跑起来,拖住产量的偏偏是后段的双剥皮与摊凉。剥皮环节一卡,前面再顺也得停线等人。
河南一家做休闲豆皮的中型厂子,年初上了双剥带摊凉系统,开机头两周问题集中爆发:豆皮从压制段出来,剥皮刀刚起,挂杆工位还没就位,两张皮粘在一起,只能停机手工分拣。厂里老师傅总结得很直白,问题不在机器本身,而在节奏没对上。
所谓节奏,是剥皮速度、输送线速度和挂杆动作三者的配合。传统做法靠人盯,剥一张挂一张,手速决定产量上限。带自动感应升降和自动推进的机型,把挂杆动作交给机械结构,节拍由程序统一调度,人从追着皮跑变成看着屏走。这一环打通,双剥皮的两面才能同时出料,摊凉段也才有稳定的进料密度。
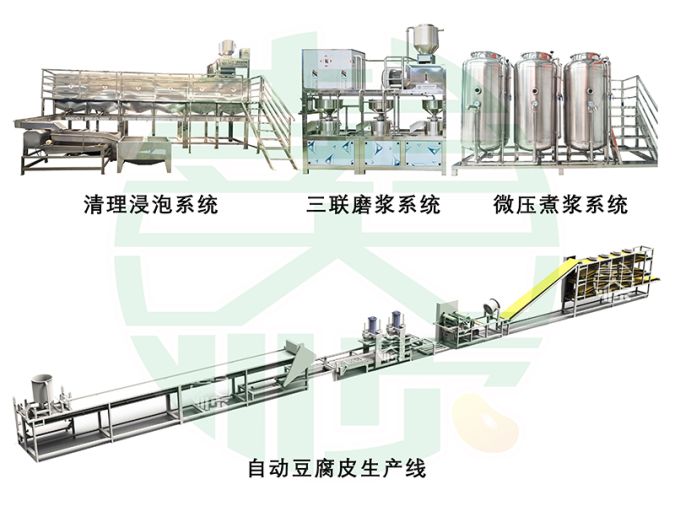
从结构上看,一条完整的全自动豆腐皮生产线是各段设备按节拍衔接的整体:黄豆清理浸泡、磨浆、煮浆、浇注、自动推进、自动走位与双压制、自动双剥机,再到挂杆摊凉。前面浇注量调大,后面剥皮与摊凉的压力立刻上来;摊凉工位不够,剥出来的皮堆在输送带上,回软、粘连、破损便跟着来。
从厂家回访记录看,豆腐皮机的后段配置差异往往被低估。自动上脑设备、双剥皮机和自动挂杆摊凉系统在多数厂家那里属于选配项,按产量决定是否加装。日产几千斤的小线,人工挂杆还能周转;一旦跨过日产万斤的门槛,后段的人手成本会成倍往上走,这时豆皮摊凉系统和双剥机的价值才真正显出来。并非所有厂子都要上全套,但扩产之前把后段算清楚,比事后补装划算。
还有一个容易忽略的点:挂杆摊凉的轨道长度与车间层高、通风条件直接相关。同样一套摊凉系统,装在层高不足的老厂房里,风道走向受限,豆皮表面干得慢,剥皮时容易起毛边。选型阶段把车间条件和场地尺寸一并交给厂家,往往能省掉一轮返工。
从行业整体看,豆腐皮机的竞争重心正从前段单机自动化转向全线的衔接顺畅度。前段能做好的厂家不少,后段能不能少用人、少停机,才是加工厂算账时真正较劲的地方。想了解具体机型的工序配置与设备对接方式,可以到产品中心查看各段设备的参数说明。




 豫公网安备:41019702004215号